从 ABS 塑料到镜面铬的工艺之路。
塑料不导电,因此在电镀前必须先使其导电。选择一个步骤、点击槽体,或拖动查看整条生产线。
步骤 00 · 注塑 ABS · 120–200 t
镀层结构 · 基材 → 表面示意图
ABS
Pd / Sn
化学镍
酸性铜
光亮镍
铬
生产线
自有注塑
交付的是成品,而不仅是镀件。
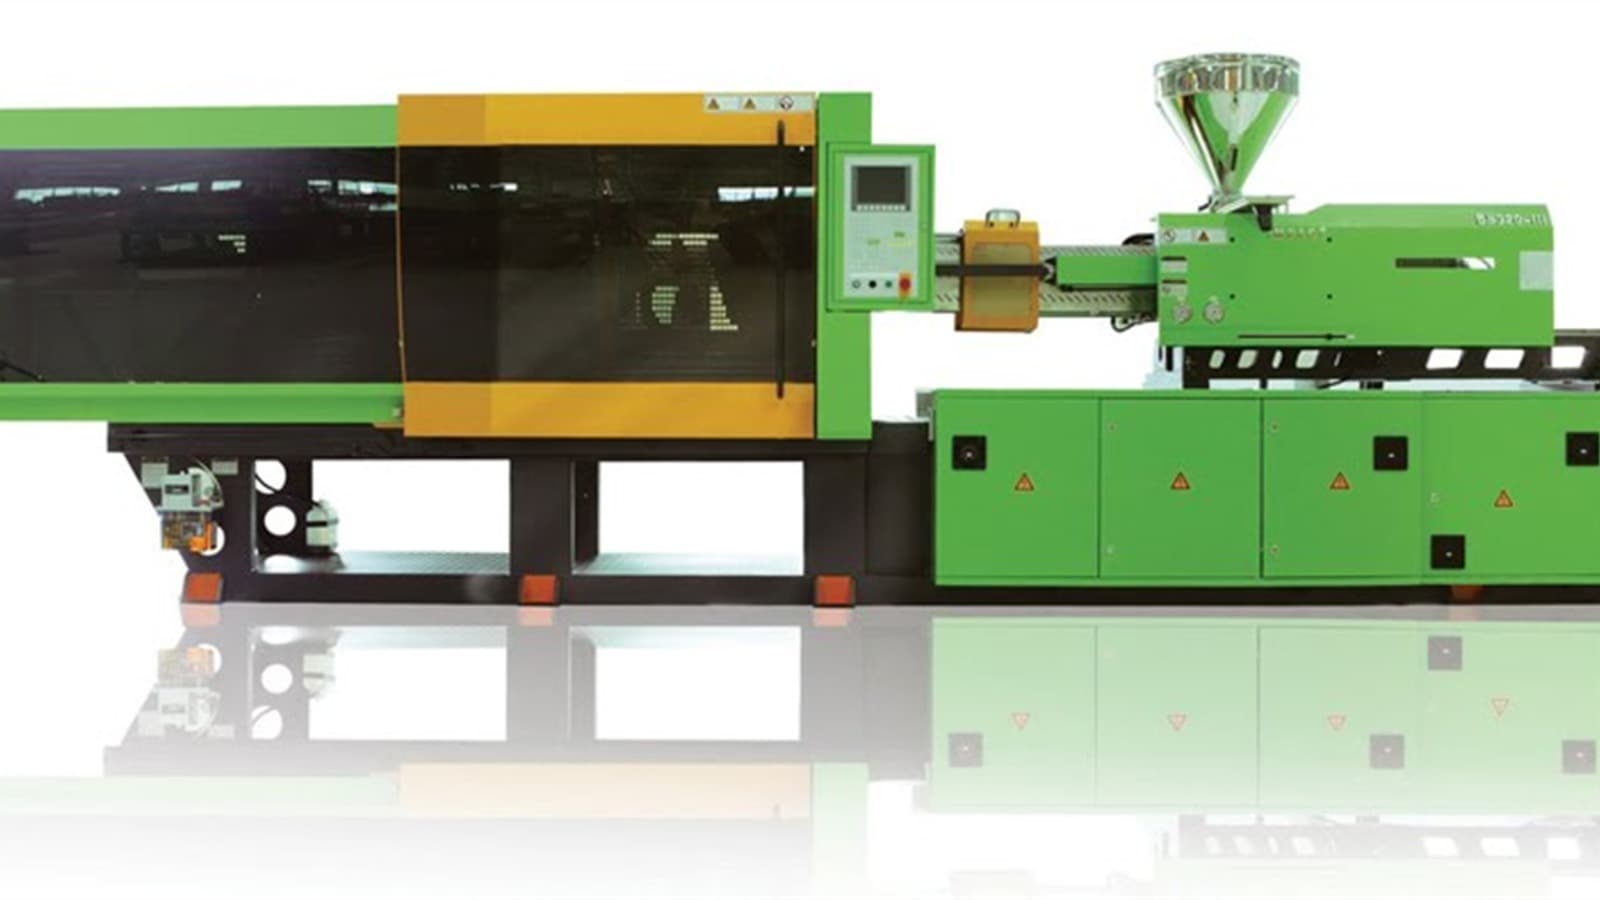
应客户要求,我们也可注塑待镀零件。5 台注塑机(含 Arburg、KraussMaffei 等品牌)在厂内生产基材,客户直接收到成品,避免了供应商之间转运造成的废品。
每批产品在交付客户生产线之前,均在我们的实验室进行镀层厚度、Cross-cut 附着力和 CASS-SST 测试。
欧盟项目 · SAMDOKAN
无铬前处理
我们由欧盟资助的 SAMDOKAN 项目即将完成。项目将使 ABS、ABS-PC、聚酰胺和聚丙烯能够在同一条生产线上,采用不含铬酸的前处理化学品进行电镀。
ABSABS-PC聚酰胺聚丙烯
面向电镀的设计
为电镀注塑零件时的注意事项
如果您自行注塑零件,以下四点决定镀层能否牢固附着。
01
干燥原料注塑前在 80–100 °C 下干燥至少 2 小时;水分会造成银纹和气痕。
02
不用硅类脱模剂模具表面的硅会破坏镀层附着力。
03
戴手套接触零件手上的油脂和汗液会损害镀层,请勿徒手接触注塑件。
04
选用电镀级 ABS镀层质量取决于原料,可向我们咨询合适牌号。